ÁMBITOS DE APLICACIÓN Y SECTORES
En FDWATER desarrollamos e integramos soluciones técnicas para múltiples sectores industriales y medioambientales que requieren el uso de cal, carbón activo, productos químicos sólidos y medios filtrantes. Nuestras instalaciones están presentes en procesos clave como el tratamiento de agua, la depuración de gases, el acondicionamiento de residuos y otras operaciones críticas donde se exige precisión, continuidad operativa y cumplimiento normativo.
Gracias a nuestra colaboración con SOTECMA, especialista en instalaciones para el procesado y manipulación de sólidos, ofrecemos soluciones llave en mano que abarcan desde el diseño del sistema hasta el montaje y automatización.
En esta sección, presentamos los principales ámbitos de aplicación de nuestras tecnologías, junto con ejemplos concretos de procesos y sectores en los que FDWATER aporta valor añadido mediante equipos robustos, modulares y de alto rendimiento.
Plantas de tratamiento de agua: Potabilización, Desalinización y Depuración
Estación tratamiento de agua potable ETAP
Hidróxido Cálcico en la ETAP
La dosificación de hidróxido cálcico en plantas de tratamiento de agua exige máxima fiabilidad y precisión para garantizar la eficacia del proceso.
Nuestros sistemas integrados de almacenaje, dosificación, preparación de lechada y bombeo están diseñados para operar en continuo, ajustando de forma automática los kilos de cal necesarios según la señal del peachímetro de planta, todo ello controlado desde el sistema de operación del cliente.
Las instalaciones de preparación y bombeo de lechada de cal tienen múltiples aplicaciones en sectores industriales, medioambientales y municipales. Entre los usos más habituales del hidróxido cálcico (Ca(OH)₂) se incluyen:
- Ajuste de pH en la ETAP
- Remineralización en aguas desmineralizadas o desaladas (ETAP/EDAS/IDAS).
- Mejora de la coagulación y floculación en combinación con otros reactivos.
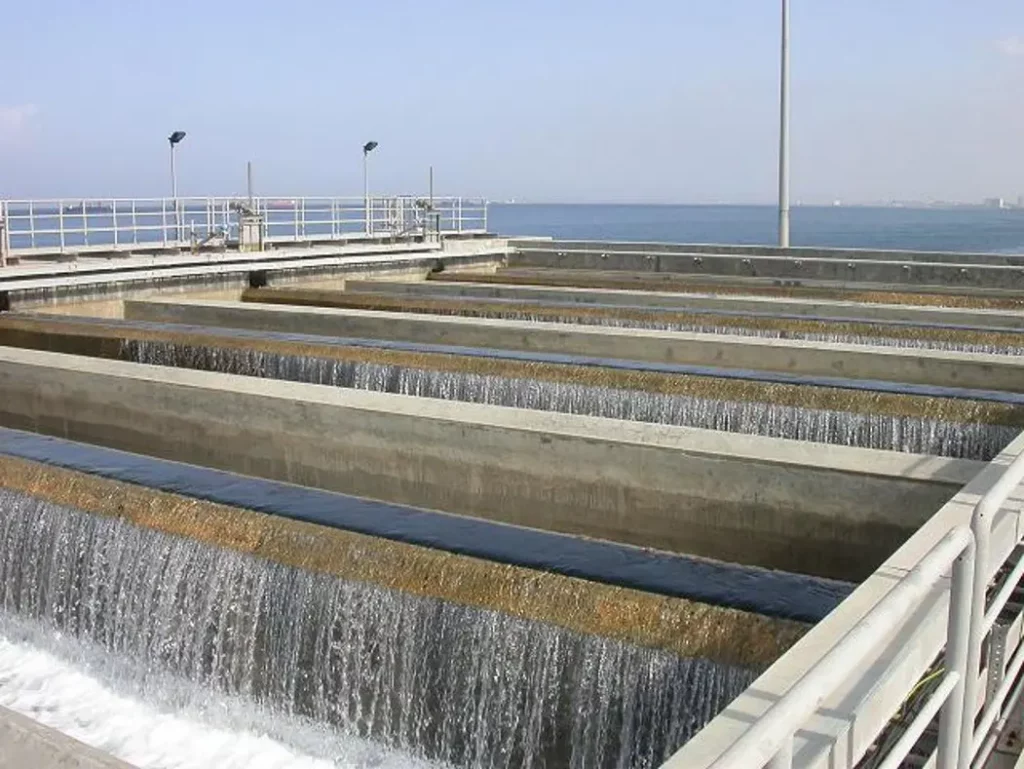
Estación desaladora de Agua de mar, IDAM, IDAS
El proceso de remineralización, muy similar al ajuste de pH en una ETAP, se realiza de forma continua y está regulado automáticamente mediante equipos de medición de dureza, basados en el índice de Langelier del saturador de cal. Como es habitual, tanto el caudal de cal como el de agua están perfectamente controlados para garantizar la calidad del agua tratada.
En las instalaciones de desalación, habitualmente ubicadas en zonas con limitaciones logísticas, el suministro de cal a granel puede resultar complejo y costoso. Por ello, resulta especialmente interesante considerar soluciones alternativas como el uso de Big Bags, ya sea para la dosificación directa mediante nuestros descargadores de Big Bag, o como sistema de ensilado intermedio.
Estas soluciones, desarrolladas por FDWATER, representan una opción eficiente, segura y adaptable a cada instalación, optimizando los costes operativos y simplificando el manejo del producto.
Remineralización con Hidróxido Cálcico, Ca(OH)2
En plantas desaladoras, la remineralización con hidróxido cálcico requiere máxima fiabilidad en la dosificación. Las instalaciones de FDWATER están diseñadas para ofrecer:
- Precisión: dosificación exacta para asegurar la calidad del agua y el consumo óptimo de reactivos (Ca(OH)₂ y CO₂).
- Flexibilidad: operación adaptable a variaciones estacionales de producción, con amplio rango de caudales.
- Disponibilidad 24/7: equipos robustos, de bajo mantenimiento y alta fiabilidad para un proceso continuo.
Desafíos comunes en instalaciones de cal (y cómo los resolvemos)
Durante años, muchas instalaciones de cal han sufrido problemas operativos debidos a un diseño deficiente. En FDWATER abordamos estos retos con soluciones tecnológicas específicas:
Problemas habituales:
- Formación de bóvedas y chimeneas en silos
- Desconocimiento del nivel de producto
- Atascos, interrupciones y dosificación imprecisa
- Variaciones en la concentración de lechada
- Emisión de polvo, incrustaciones en líneas de bombeo y paradas frecuentes
Soluciones FDWATER:
- Silos equipados con rompebóvedas y detector de producto
- Sinfines con válvula de aislamiento y sistemas anti-atasco
- Cuba de preparación automática con sistema de limpieza
- Reducción de polvo mediante sistemas de contención
- Bombas específicas con lavado automático
- Automatización total desde el cuadro de control
Preparados para grandes instalaciones
- Diseño con redundancia de equipos para operación continua
- Optimización energética de todos los sistemas
- Integración completa con el sistema de control del cliente
Las instalaciones de silo de cal y preparación de lechada desarrolladas por FDWATER superan los desafíos tradicionales del manejo de cal, aportando fiabilidad, eficiencia operativa y un control preciso del proceso, tanto en plantas nuevas como en modernización de instalaciones existentes.
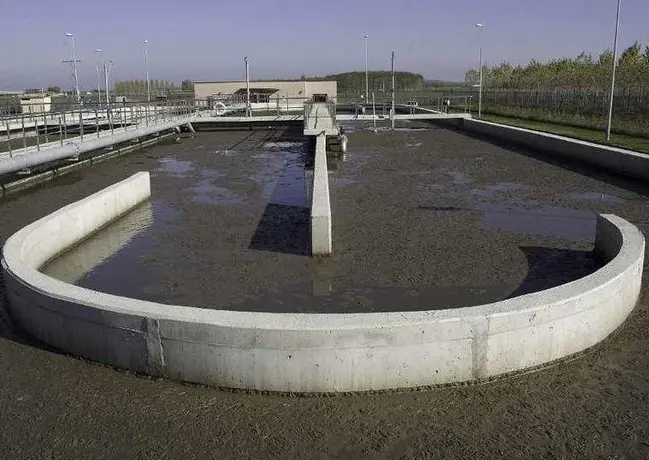
Estación depuradora de aguas residuales EDAR / EDARI
En las estaciones depuradoras de aguas residuales, tanto municipales (EDAR) como industriales (EDARI), la dosificación de cal es una operación clave dentro del tratamiento físico-químico. FDWATER diseña y suministra sistemas completos para el almacenaje, dosificación y preparación de lechada de hidróxido cálcico, totalmente automatizados y adaptados a las necesidades específicas de cada tipo de instalación.
La cal se emplea principalmente para la neutralización del pH, la precipitación de metales pesados y la estabilización de fangos. Estas aplicaciones requieren una dosificación continua, precisa y segura, que nuestros equipos garantizan mediante sinfines dosificadores, válvulas de aislamiento, cubas automáticas de preparación de lechada y bombas específicas para cada tipo de proceso.
Los sistemas de FDWATER pueden alimentarse desde silos o mediante descarga de Big Bags, permitiendo así adaptarse a distintas condiciones logísticas y niveles de consumo. Nuestras soluciones destacan por su robustez, fiabilidad y bajo mantenimiento, ofreciendo un rendimiento óptimo en el entorno exigente de las depuradoras urbanas e industriales.
Aplicaciones habituales en el tratamiento de aguas residuales:
- Neutralización de efluentes ácidos en procesos industriales.
- Precipitación de metales pesados, fosfatos y fluoruros.
- Estabilización y deshidratación de fangos.
- Control de olores y reducción de patógenos en lodos tratados.
Tratamiento de gases
Tratamiento de Gases Industriales
Los procesos térmicos industriales generan emisiones contaminantes que deben ser tratadas antes de su liberación a la atmósfera. En FDWATER, en colaboración con SOTECMA, diseñamos e integramos sistemas completos para la dosificación y transporte de reactivos sólidos utilizados en el tratamiento de gases industriales, garantizando el cumplimiento normativo y la máxima eficiencia operativa.
¿De dónde provienen estos gases?
Actividades como la combustión, incineración, secado, curado, fusión o valorización energética generan gases con presencia de contaminantes tales como:
- Gases ácidos: dióxido de azufre (SO₂), cloruro de hidrógeno (HCl), fluoruro de hidrógeno (HF)
- Metales pesados: mercurio (Hg), cadmio (Cd), plomo (Pb)
- Compuestos orgánicos peligrosos: dioxinas, furanos, COVs
Estos compuestos son altamente tóxicos, persistentes y regulados por legislaciones estrictas como la Directiva (UE) 2015/2193, el RD 1042/2017 y otras normativas autonómicas o sectoriales.
Soluciones técnicas basadas en reactivos sólidos
El uso de reactivos secos o semi-secos permite reducir significativamente la complejidad de las instalaciones respecto a tecnologías húmedas. FDWATER suministra y dimensiona sistemas para la dosificación de:
- Óxido cálcico (CaO): neutraliza gases ácidos y aporta energía térmica adicional.
- Hidróxido cálcico (Ca(OH)₂): altamente eficaz para la absorción de SO₂, HCl y HF.
- Carbonato cálcico (CaCO₃): opción técnica para ciertos procesos o como pretratamiento.
- Carbón activo en polvo (CAP): adsorbe metales pesados, compuestos orgánicos persistentes, mercurio, dioxinas y furanos.
- Lignitos activados o calcinados: solución económica para adsorción de contaminantes.
Diseño e integración de sistemas
Nuestros sistemas están diseñados para funcionar de forma continua y automática, con alta fiabilidad en entornos industriales exigentes. Incluyen:
- Silos metálicos equipados (5 a 200 m³), con sistemas de extracción y fluidificación.
- Rompedores de bóveda + sinfines dosificadores para flujo constante del reactivo.
- Sistemas de pesaje o dosificación volumétrica para control preciso del caudal.
- Transporte neumático de reactivos hasta el punto de inyección (reactores, filtros, conductos).
- Automatización completa, compatible con el sistema de control de planta (PLC, SCADA).
Aplicaciones industriales típicas
Las soluciones de FDWATER se aplican en instalaciones industriales como:
- Plantas de incineración de residuos urbanos (RSU) e industriales
- Plantas de biomasa y cogeneración térmica
- Hornos cementeros y fundiciones
- Industrias química, farmacéutica, papelera y metalúrgica
- Tratamiento de gases de combustión en calderas y procesos térmicos
Ventajas clave de nuestras soluciones
- Cumplimiento normativo
- Sistemas modulares y adaptables a planta nueva o existente
- Reducción de costes de operación y mantenimiento
- Alta eficiencia de captura de contaminantes
- Diseño robusto y automatización avanzada
FDWATER, junto a SOTECMA, ofrece soluciones llave en mano y asesoramiento técnico especializado para que tu instalación cumpla con los límites de emisión actuales y futuros.
Carbón activo en polvo
Las instalaciones de dosificación y suspensión de carbón activo en polvo (CAP) desarrolladas por FDWATER están presentes en sectores clave como el tratamiento de agua potable, aguas residuales y procesos industriales con emisiones gaseosas.
El carbón activado en polvo (PAC/CAP) se utiliza en las estaciones de tratamiento de agua potable (ETAP) como solución eficaz para eliminar contaminantes orgánicos y mejorar la calidad del agua, especialmente frente a problemas estacionales o puntuales. Su aplicación permite controlar compuestos como geosmina y MIB (olor y sabor), así como pesticidas, trihalometanos, toxinas de algas, compuestos orgánicos volátiles (COV), disruptores endocrinos (EDC) y otros contaminantes emergentes.
Dada la sensibilidad del producto y su coste, es fundamental una dosificación precisa y segura. Los equipos de dosificación y suspensión de PAC de FDWATER están diseñados para garantizar un funcionamiento fiable y ajustado a cada situación operativa, independientemente del tipo de carbón utilizado (densidad, granulometría, comportamiento en sólido o en suspensión).
Nuestras instalaciones permiten trabajar tanto en modo continuo como discontinuo, y están preparadas para operar con diferentes tipos de PAC, gracias a su alta versatilidad y facilidad de ajuste. Esto se traduce en mayor eficiencia operativa y un control total sobre el proceso.
Tratamiento de agua potable (ETAP):
- Eliminación de geosmina y MIB (olores y sabores).
- Adsorción de pesticidas, herbicidas, COVs y microcontaminantes.
- Reducción de PFAS, subproductos de desinfección y compuestos orgánicos volátiles.
Tratamiento de aguas residuales (EDAR / EDARI):
- Adsorción de materia orgánica y reducción de DQO.
- Eliminación de contaminantes emergentes en tratamientos terciarios.
Tratamiento de gases y aire:
- Captura de dioxinas, furanos, mercurio y otros contaminantes peligrosos.
- Filtración de emisiones en procesos de combustión e incineración.
Valorización y tratamiento de residuos
Tratamiento de Fangos
El tratamiento de lodos mediante adición de cal es una solución eficaz para mejorar su manejabilidad, higienización y valorización. En FDWATER diseñamos e integramos sistemas completos para la dosificación de óxido cálcico (CaO), hidróxido cálcico (Ca(OH)₂) y carbonato cálcico (CaCO₃), adaptados a las necesidades de cada instalación.
Las EDAR, tanto urbanas como industriales, generan lodos con alto contenido en humedad y carga orgánica, lo que dificulta su gestión y genera emisiones odoríferas. La adición controlada de cal mejora sus propiedades físicas y sanitarias:
- La cal viva (CaO) reduce la humedad por su capacidad higroscópica y su reacción exotérmica, aumentando la sequedad del lodo.
- La cal apagada (Ca(OH)₂) y la cal viva elevan el pH, eliminando microorganismos patógenos y estabilizando el residuo.
- El proceso facilita la manipulación, reduce olores y mejora la valorización final del lodo.
Una dosificación precisa y una buena homogeneización son claves para la eficacia del tratamiento.
Ventajas del tratamiento con cal
- Valorización agrícola
El lodo tratado alcanza un pH elevado y cumple los requisitos para su uso como enmienda agrícola. Gracias a su contenido en materia orgánica, calcio y nutrientes, mejora la estructura del suelo, corrige la acidez y estimula la microbiología beneficiosa. Es una alternativa sostenible al uso de fertilizantes químicos, cumpliendo con la normativa ambiental. - Reducción de costes de gestión
El encalado disminuye la fermentabilidad y los olores del lodo, reduciendo la proliferación de vectores y mejorando su deshidratación. Esto se traduce en menos volumen a transportar y almacenar, lo que optimiza los costes logísticos, facilita la manipulación mecánica y reduce los costes operativos de planta. - Solución adaptable y modular
Los sistemas de tratamiento con cal diseñados por FDWATER son modulares y escalables, aptos para instalaciones fijas o móviles. Se adaptan a EDAR municipales, industrias con generación intermitente de lodos, y también a proyectos piloto o situaciones de emergencia. Permiten una rápida puesta en marcha, bajo mantenimiento y fácil integración en líneas existentes o nuevas.
Centros de reciclaje y clasificación de residuos
Nuestros equipos están especialmente indicados para su uso en plantas de tratamiento y valorización de residuos sólidos urbanos (RSU), residuos industriales y escombros de la construcción. Ofrecemos soluciones robustas, modulares y adaptables para las distintas fases del proceso:
Aplicaciones habituales:
- Recepción y almacenamiento de materiales triturados: mediante silos, tolvas o estructuras metálicas a medida.
- Extracción y dosificación controlada de aditivos neutralizantes (como cal, carbonato, etc.) para estabilización de residuos.
- Transporte de sólidos mediante sinfines, elevadores o sistemas neumáticos.
- Cribado y clasificación de materiales por tamaño (inertes, plásticos, metales, orgánicos…).
- Humectado y mezclado de residuos secos con reactivos o agua para su manipulación, inertización o compactación.
- Captación de polvo y mejora de la calidad del aire mediante filtros de mangas o cartuchos, especialmente en zonas de descarga o cribado.
Tipos de residuos tratados:
- Residuos de construcción y demolición (RCD)
- Fracción resto y materia orgánica de RSU
- Residuos industriales no peligrosos
- Materiales valorizables (plástico, cartón, metales, áridos)
- Lodos deshidratados o secos
Clientes habituales:
- Gestores de residuos urbanos o industriales
- Operadores de plantas de tratamiento de residuos peligrosos o no peligrosos
- Empresas de reciclaje de materiales de construcción
- Consorcios y entidades municipales de gestión de residuos
Industria
Aplicaciones en la Industria
En el entorno industrial, el uso de productos como cal, carbón activo y medios filtrantes específicos es clave para el cumplimiento de normativas ambientales, la optimización de procesos y la reducción de residuos peligrosos.
FDWATER ofrece soluciones adaptadas a cada proceso, diseñadas para integrarse de forma eficiente y segura en entornos exigentes, tanto en instalaciones nuevas como en modernizaciones.
Trabajamos con sectores diversos que requieren sistemas de dosificación precisos, automatización fiable y flexibilidad operativa:
Industria química y petroquímica
- Neutralización de efluentes ácidos o alcalinos con hidróxido cálcico.
- Eliminación de contaminantes orgánicos en corrientes líquidas o gaseosas mediante carbón activo.
- Adsorción de COVs y reducción de compuestos peligrosos en emisiones de procesos térmicos.
- Corrección de pH en tratamientos internos o vertidos.
Industria alimentaria y bebidas
- Tratamiento y clarificación de aguas de proceso y limpieza.
- Adsorción de olores, sabores y contaminantes en agua mediante carbón activo.
- Eliminación de compuestos indeseados en flujos de CIP o aguas residuales.
- Preparación de soluciones químicas en sistemas automatizados y seguros.
Industria minera y metalúrgica
- Precipitación de metales pesados en aguas residuales y lixiviados.
- Acondicionamiento de lodos y residuos con cal para facilitar su manipulación.
- Adsorción de contaminantes orgánicos e inorgánicos en agua de proceso.
Industria papelera y textil
- Ajuste de pH y control de color en vertidos líquidos.
- Reducción de DQO, sólidos en suspensión y compuestos tóxicos.
- Mejora del rendimiento de sistemas de decantación y filtración.
Valorización energética y gestión de residuos
- Control de emisiones ácidas (SO₂, HCl) mediante inyección de cal en seco o semiseco.
- Captura de mercurio, dioxinas y furanos con carbón activo en plantas de incineración o biomasa.
- Estabilización de residuos con reactivos sólidos para su inertización.
Soluciones técnicas para la industria
FDWATER diseña e integra sistemas que responden a las exigencias del entorno industrial:
- Dosificación de sólidos a granel con alta precisión.
- Preparación de lechadas y suspensiones con concentración controlada.
- Automatización integral con cuadros eléctricos adaptados.
- Equipos modulares, compactos y fáciles de mantener.
- Opciones ATEX y materiales resistentes a la corrosión o abrasión.